Тройники электросварные ПНД
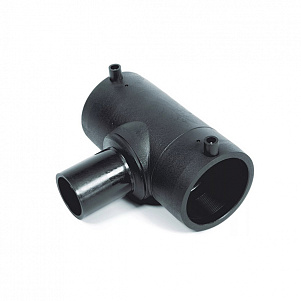
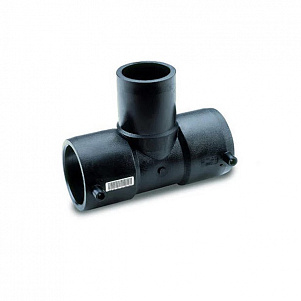
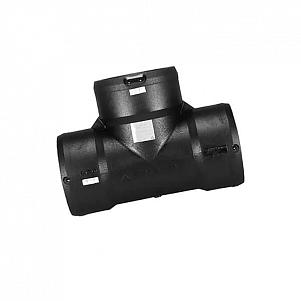
Электросварные фитинги применяют для устройства герметичных ответвлений в напорных полиэтиленовых трубопроводах. В корпус изделия из ПЭ 100 встроен закладной нагревательный элемент: после подключения сварочного аппарата спираль нагревает сопрягаемые поверхности трубы и фитинга, полиэтилен переходит в вязкотекучее состояние, а после охлаждения образуется прочное неразъемное соединение. Такое решение подходит для нового строительства, реконструкции сетей, монтажа в стесненных условиях и выполнения узлов, где применение стыковой сварочной машины затруднено.
Фитинги для ответвления полиэтиленового трубопровода под углом 90
Электросварной тройниковый фитинг соединяет три участка ПНД-трубы и формирует боковую ветвь под прямым углом к основной линии. В зависимости от проектной схемы применяют равнопроходные модели с одинаковыми диаметрами всех трех патрубков либо редукционные исполнения, у которых диаметр ответвления меньше диаметра магистрали.
Основные области применения:
- наружные сети хозяйственно-питьевого и технического водоснабжения;
- газораспределительные полиэтиленовые трубопроводы при наличии требуемого допуска и сертификата;
- напорная канализация, дренажные и вакуумные канализационные системы;
- промышленные трубопроводы для транспортирования совместимых жидких сред;
- оросительные, мелиоративные и сельскохозяйственные системы;
- горнодобывающие предприятия, хвостовые хозяйства и транспортирование пульпы при подтвержденной химической стойкости;
- технологические линии водоподготовки, насосные станции и распределительные коллекторы;
- реконструкция существующих сетей и устройство новых ответвлений.
Равнопроходные и переходные исполнения
|
Тип изделия |
Схема присоединения |
Назначение |
Типовые обозначения |
|---|---|---|---|
| Равнопроходный | d × d × d | Разделение потока на две линии одинакового наружного диаметра | 32 × 32 × 32; 63 × 63 × 63; 110 × 110 × 110 |
| Редукционный | d × d1 × d | Подключение ответвления меньшего диаметра к основной магистрали | 63 × 32; 110 × 63; 160 × 110; 250 × 110 |
| Комбинированный узел | Тройник + переход + муфта | Получение нестандартной размерной комбинации из серийных фитингов | Подбирается по проекту |
| Специальное исполнение | По техническому заданию | Промышленные и нестандартные трубопроводные узлы | По чертежу или спецификации |
Технические характеристики электросварных соединительных деталей
|
Параметр |
Типовое значение или исполнение |
|---|---|
| Материал корпуса | Полиэтилен ПЭ 100 / PE100; по отдельному заказу — PE100-RC |
| Конструкция | Литая деталь с закладным электрическим нагревателем |
| Угол ответвления | 90° |
| Диапазон наружных диаметров | Обычно 20–315 мм; отдельные производители выпускают более крупные размеры |
| Размерный класс | Наиболее распространенное исполнение SDR 11 |
| Рабочее давление для воды | До PN 16 при 20 °C — при соответствии паспорту и сертификату изготовителя |
| Рабочее давление для газа | До 10 бар для сертифицированных моделей PE100 SDR 11; окончательное значение принимают по проекту и паспорту |
| Совместимые трубы | ПЭ 80, ПЭ 100 и PE100-RC в допустимом производителем диапазоне SDR |
| Способ монтажа | Терморезисторная сварка электросварочным аппаратом |
| Сварочные контакты | Как правило, клеммы 4,0 мм; конструкция зависит от марки изделия |
| Ввод параметров сварки | Считывание штрихкода либо ручной ввод напряжения и времени |
| Сварочное напряжение | Чаще 39,5–40 В; для отдельных серий применяется 24 В или иное значение по штрихкоду |
| Контроль процесса | Индикаторы сварки, идентификационный и сварочный штрихкоды, протоколирование аппаратом |
| Цвет | Черный; возможны цветные маркировочные элементы по назначению трубопровода |
| Расчетный срок службы | Определяется стандартом системы, условиями эксплуатации и проектом; для водопроводных фитингов по ГОСТ Р 70628.3 предусмотрен срок не менее 100 лет |
| Документация | Паспорт качества, сертификат или декларация, инструкция по сварке, протокол испытаний — согласно поставке |
Размеры и масса равнопроходных моделей PE100 SDR 11
Ниже приведена справочная размерная сетка типовых литых изделий. Геометрия, масса, глубина посадки, время сварки и время охлаждения различаются у разных изготовителей. Для закупки и проектирования необходимо использовать паспорт конкретной партии.
|
Наружный диаметр d, мм |
Монтажный размер A, мм |
Наружная ширина D, мм |
Высота H, мм |
Общая длина L, мм |
Глубина l1, мм |
Ориентировочная масса, кг |
|---|---|---|---|---|---|---|
| 20 | 39 | 33 | 60 | 96 | 37 | 0,06 |
| 25 | 43 | 44 | 66 | 103 | 39 | 0,11 |
| 32 | 43 | 44 | 74 | 104 | 39 | 0,10 |
| 40 | 47 | 56 | 90 | 120 | 43 | 0,17 |
| 50 | 52 | 68 | 102 | 139 | 48 | 0,26 |
| 63 | 58 | 82 | 119 | 167 | 58 | 0,42 |
| 75 | 62 | 96 | 129 | 196 | 63 | 0,64 |
| 90 | 71 | 113 | 137 | 294 | 71 | 1,09 |
| 110 | 81 | 143 | 160 | 326 | 71 | 1,96 |
| 125 | 88 | 165 | 177 | 382 | 86 | 2,95 |
| 160 | 105 | 209 | 222 | 396 | 97 | 4,76 |
| 180 | 116 | 245 | 250 | 422 | 106 | 7,20 |
| 200 | 125 | 261 | 265 | 451 | 114 | 8,65 |
| 225 | 140 | 293 | 290 | 494 | 122 | 11,86 |
| 250 | 152 | 326 | 315 | 538 | 129 | 16,25 |
| 280 |
Габариты уточняются по каталогу выбранного производителя | По паспорту | ||||
| 315 |
Габариты уточняются по каталогу выбранного производителя | По паспорту | ||||
Толщина стенки совместимых ПНД-труб
Толщину стенки корпуса электросварного фитинга изготовитель назначает расчетом и подтверждает испытаниями. Для подбора важны наружный диаметр трубы, материал, овальность и допустимый диапазон SDR. В таблице приведена ориентировочная минимальная толщина стенки трубы для распространенных серий SDR 11 и SDR 17.
|
Наружный диаметр трубы, мм |
Стенка SDR 11, мм |
Стенка SDR 17, мм |
Примечание |
|---|---|---|---|
| 20 | 2,0 | — | Совместимость проверяется по паспорту фитинга |
| 25 | 2,3 | — | Малые диаметры SDR 17 применяются ограниченно |
| 32 | 3,0 | — | Учитывать фактическую овальность |
| 40 | 3,7 | 2,4 | Типовой диапазон для электросварных фитингов |
| 50 | 4,6 | 3,0 | Типовой диапазон для электросварных фитингов |
| 63 | 5,8 | 3,8 | Типовой диапазон для электросварных фитингов |
| 75 | 6,8 | 4,5 | Типовой диапазон для электросварных фитингов |
| 90 | 8,2 | 5,4 | Типовой диапазон для электросварных фитингов |
| 110 | 10,0 | 6,6 | Типовой диапазон для электросварных фитингов |
| 125 | 11,4 | 7,4 | Типовой диапазон для электросварных фитингов |
| 140 | 12,7 | 8,3 | Исполнение зависит от производителя |
| 160 | 14,6 | 9,5 | Требуется механическая фиксация узла при сварке |
| 180 | 16,4 | 10,7 | Требуется механическая фиксация узла при сварке |
| 200 | 18,2 | 11,9 | Учитывать мощность сварочного аппарата |
| 225 | 20,5 | 13,4 | Учитывать мощность сварочного аппарата |
| 250 | 22,7 | 14,8 | Учитывать мощность сварочного аппарата |
| 280 | 25,4 | 16,6 | Монтаж по технологической карте |
| 315 | 28,6 | 18,7 | Монтаж по технологической карте |
Популярные размеры редукционных тройников
|
Магистраль d, мм |
Ответвление d1, мм |
Типовое применение |
Ориентировочная масса, кг |
|---|---|---|---|
| 25 | 20 | Малые водопроводные ответвления | 0,11 |
| 32 | 20 | Подключение линии малого диаметра | 0,09 |
| 32 | 25 | Распределительные водопроводные сети | 0,09 |
| 40 | 32 | Техническое водоснабжение | 0,15 |
| 50 | 32 | Вводы и локальные ответвления | 0,23 |
| 50 | 40 | Разветвление напорной линии | 0,24 |
| 63 | 32 | Подключение потребителя к распределительной сети | 0,35 |
| 63 | 40 | Технологическое ответвление | 0,37 |
| 63 | 50 | Распределительная линия | 0,38 |
| 75 | 63 | Ответвление близкого диаметра | 0,61 |
| 90 | 63 | Водопроводные и газовые сети | 1,05 |
| 110 | 63 | Подключение распределительной ветви | 1,72 |
| 110 | 90 | Разделение магистрального потока | 1,82 |
| 125 | 90 | Инженерные сети промышленных объектов | 2,81 |
| 125 | 110 | Ответвление крупного диаметра | 2,86 |
| 160 | 90 | Подключение распределительного участка | 4,19 |
| 160 | 110 | Промышленные и коммунальные сети | 4,47 |
| 180 | 110 | Напорные технологические линии | 6,27 |
| 200 | 110 | Подключение боковой ветви к магистрали | 7,24 |
| 225 | 110 | Крупные распределительные трубопроводы | 10,00 |
| 250 | 110 | Магистральные узлы и насосные станции | 13,40 |
Размеры и масса редукционных изделий приведены как ориентир для предварительной спецификации. Производитель может изменять конструкцию, длину, высоту и массу без изменения присоединительных диаметров.
Нормативные документы для полиэтиленовых фитингов
При подборе продукции учитывают назначение трубопровода, транспортируемую среду, рабочее давление, температуру, способ прокладки и требования проектной документации. Один и тот же типоразмер может выпускаться в водопроводном, газовом или промышленном исполнении, поэтому соответствие стандарту должно быть подтверждено документами поставщика.
|
Документ |
Область применения |
Что проверяется |
|---|---|---|
| ГОСТ Р 70628.3-2023 | Фитинги из полиэтилена для водоснабжения, дренажа и напорной канализации | Материал, геометрия, механические и физические характеристики, маркировка, приемка и испытания |
| ГОСТ Р 58121.3-2018 | Полиэтиленовые фитинги для транспортирования газообразного топлива | Требования к материалу, конструкции, рабочим характеристикам и контролю качества |
| ISO 4427-3 | ПЭ-фитинги для водоснабжения, дренажа и канализации под давлением | Международные требования к фитингам системы |
| ISO 4437-3 | ПЭ-фитинги для газораспределительных систем | Международные требования к газовым фитингам |
| EN 12201-3 | Полиэтиленовые системы водоснабжения и напорной канализации | Требования к фитингам европейского исполнения |
| EN 1555-3 | Полиэтиленовые системы для газообразного топлива | Требования к фитингам для газовых сетей |
| ГОСТ Р ИСО 13950 | Автоматическое распознавание параметров терморезисторной сварки | Система кодирования и считывания данных |
| СП 399.1325800 | Системы водоснабжения и канализации из полимерных труб | Проектирование и монтаж трубопроводных систем |
| ТУ изготовителя | Конкретная серия продукции | Габариты, масса, напряжение, время сварки, охлаждение и ограничения эксплуатации |
Маркировка, которую проверяют перед поставкой
- наименование или товарный знак производителя;
- материал PE100 или другое обозначение композиции;
- наружный диаметр и размерное исполнение;
- SDR, серия или допустимый диапазон SDR присоединяемой трубы;
- назначение для воды, газа либо другой среды;
- параметры сварки и время охлаждения;
- сварочный штрихкод и код прослеживаемости;
- номер партии, дата изготовления и обозначение стандарта;
- знаки сертификации, когда они предусмотрены.
Как подобрать тройниковый электросварной фитинг для ПНД-трубы
Для правильного подбора недостаточно указать только наружный диаметр. Требуется сопоставить параметры трубы, расчетное давление, назначение сети и условия монтажа. Ошибка в SDR, материале или разрешенном диапазоне эксплуатации может привести к невозможности сварки либо снижению надежности соединения.
Исходные данные для расчета спецификации
|
Исходный параметр |
Что необходимо указать |
|---|---|
| Диаметры | Наружный диаметр магистрали и ответвления в миллиметрах |
| Материал труб | ПЭ 80, ПЭ 100, PE100-RC и производитель трубы |
| SDR и стенка | Размерное отношение и фактическая толщина стенки |
| Рабочая среда | Питьевая вода, техническая вода, газ, стоки, пульпа или химически совместимая среда |
| Давление | Рабочее, расчетное и испытательное давление |
| Температура | Температура среды и температура воздуха при монтаже |
| Прокладка | Подземная, наземная, надземная, в футляре или внутри сооружения |
| Оборудование | Модель сварочного аппарата, диапазон мощности и возможность протоколирования |
| Документы | Требуемый ГОСТ, сертификат, паспорт, разрешение для питьевой воды или газовой сети |
| Объем поставки | Количество по каждому типоразмеру, сроки и адрес доставки |
Совместимость SDR 11, SDR 17 и других серий труб
Обозначение SDR 11 на корпусе часто характеризует прочностное исполнение фитинга, но не означает, что изделие разрешено сваривать только с трубой SDR 11. Многие модели допускают соединение с трубами SDR 7,4–17 или в другом диапазоне. Точная совместимость устанавливается изготовителем и указывается в техническом каталоге. Для тонкостенных труб дополнительно контролируют риск деформации при зачистке, фиксации и сварке.
Равный или редукционный вариант
Равнопроходное изделие выбирают, когда три участка имеют одинаковый наружный диаметр. Переходное исполнение снижает количество дополнительных деталей и сварных швов, если боковая ветвь меньше магистрали. При отсутствии нужной комбинации узел собирают из равнопроходного тройника, электросварной муфты и перехода, проверяя монтажную длину и доступ к клеммам.
Подбор по давлению и назначению сети
Для водопровода обычно применяют модели PE100 SDR 11 с классом до PN 16 при базовой температуре 20 °C. Для газовой сети требуется специальное исполнение с документально подтвержденным соответствием ГОСТ Р 58121.3-2018 либо применимому международному стандарту. Давление для горячей среды, промышленной жидкости или повышенной температуры корректируют проектным расчетом.
Монтаж электросварного узла на полиэтиленовой магистрали
Надежность соединения зависит не только от качества фитинга, но и от подготовки трубы, исправности оборудования и соблюдения времени охлаждения. Работы выполняет обученный персонал по технологической карте и инструкции производителя.
Последовательность терморезисторной сварки
- Проверяют соответствие диаметров, SDR, материала, назначения и маркировки.
- Трубу отрезают перпендикулярно оси без заусенцев и глубоких повреждений.
- Измеряют глубину посадки и отмечают зону механической зачистки.
- Снимают окисленный поверхностный слой специализированным ротационным скребком.
- Удаляют стружку и обезжиривают подготовленную поверхность разрешенным составом.
- Устанавливают трубы в фитинг до контрольных отметок.
- Фиксируют узел позиционером, исключая смещение и угловое напряжение.
- Подключают кабели аппарата, считывают штрихкод и сверяют параметры на дисплее.
- Запускают цикл сварки и контролируют отсутствие ошибок.
- Выдерживают установленное время охлаждения без перемещения, демонтажа фиксатора и подачи давления.
- Оформляют протокол сварки и выполняют контроль соединения.
Оборудование и оснастка
|
Оборудование |
Назначение |
|---|---|
| Электромуфтовый сварочный аппарат | Автоматическая подача напряжения и контроль сварочного цикла |
| Сканер штрихкода | Считывание параметров без ручного ввода |
| Ротационный зачистной инструмент | Равномерное снятие окисленного слоя полиэтилена |
| Позиционер и выравниватель | Фиксация трех патрубков без перекоса и перемещения |
| Рерундер | Восстановление круглой формы овальной трубы |
| Роликовый труборез | Перпендикулярный рез без деформации торца |
| Измерительный инструмент | Контроль диаметра, овальности и глубины посадки |
| Генератор | Стабильное электропитание на удаленных объектах |
| Чистящие салфетки и состав | Подготовка поверхности после механической зачистки |
Ошибки, снижающие прочность соединения
- сварка без удаления окисленного слоя;
- применение наждачной бумаги вместо калиброванного скребка;
- касание очищенной поверхности руками или загрязненным инструментом;
- влага, пыль, масло либо конденсат в зоне соединения;
- перекос патрубков и отсутствие фиксатора;
- повторная сварка без разрешения изготовителя;
- нагружение соединения до окончания полного охлаждения;
- ручной ввод неправильного напряжения или времени;
- использование фитинга с поврежденной спиралью, клеммами или упаковкой;
- несоответствие мощности генератора требованиям аппарата.
Преимущества электросварного способа соединения ПЭ-труб
- герметичный монолитный узел без резьбовых и фланцевых соединений;
- возможность монтажа в траншее, колодце, камере и другом ограниченном пространстве;
- автоматическое управление сварочным циклом;
- протоколирование параметров и прослеживаемость каждого соединения;
- отсутствие открытого пламени;
- стойкость полиэтилена к коррозии и многим агрессивным средам;
- небольшая масса по сравнению с металлическими деталями;
- совместимость с современной трубопроводной арматурой и фасонными частями;
- минимальное количество обслуживания при правильном проектировании и монтаже.
Сравнение с другими способами устройства ответвления
|
Решение |
Преимущества |
Ограничения |
|---|---|---|
| Электросварной тройниковый фитинг | Компактный неразъемный узел, удобный монтаж в стесненных условиях | Нужны специальный аппарат, зачистка, фиксация и соблюдение охлаждения |
| Литой тройник под стыковую сварку | Подходит для крупных диаметров и открытой площадки | Требуется место для размещения стыковой машины и перемещения труб |
| Сегментный сварной тройник | Большой диапазон диаметров и нестандартных исполнений | Габариты и коэффициент снижения давления зависят от конструкции |
| Электросварная седелка | Ответвление без установки тройника в разрыв всей магистрали | Иная конструкция и ограничение по диаметру выхода |
| Фланцевый узел | Разборное соединение и возможность установки арматуры | Больше деталей, масса, габариты и необходимость обслуживания |
Комплексная поставка фитингов и оборудования для сварки
Группа Компаний «МеталлЭнергоХолдинг» комплектует объекты электросварными фитингами ПНД, соединительными муфтами, отводами, переходами, заглушками, седелками, фланцевыми адаптерами, втулками под фланец и полиэтиленовыми трубами. Комплектация выполняется по ведомости материалов, рабочей документации, опросному листу или техническому заданию.
Проектирование с нуля и анализ документации заказчика
Для новых и реконструируемых объектов может быть выполнен комплексный подбор оборудования и фасонных частей для проектов различной сложности. Специалисты анализируют диаметры, расчетные расходы, давление, трассировку, точки подключения, монтажные ограничения и требования нормативных документов.
В состав услуги могут входить:
- анализ исходных данных и технического задания;
- проверка существующей спецификации на совместимость диаметров и SDR;
- доработка проекта с сокращением количества переходов и сварных соединений;
- подбор равнопроходных и редукционных узлов;
- формирование ведомости труб, фитингов, арматуры и крепежа;
- подбор электросварочного аппарата, позиционеров и зачистного инструмента;
- разработка типовых монтажных узлов;
- подбор аналогов при замене импортного или снятого с производства изделия;
- расчет комплектов ЗИП и расходных материалов;
- организация поставки на объект заказчика.
Что входит в комплект поставки
|
Позиция |
Возможная комплектация |
|---|---|
| Основные фитинги | Равнопроходные и редукционные электросварные тройники |
| Соединительные детали | Муфты, переходы, отводы, заглушки, седелки и ремонтные фитинги |
| Фланцевые элементы | Втулки под фланец, свободные и прижимные фланцы, прокладки и крепеж |
| Трубы | Напорные полиэтиленовые трубы требуемого диаметра, SDR и назначения |
| Сварочное оборудование | Аппараты с ручным или автоматическим вводом параметров |
| Оснастка | Скребки, позиционеры, рерундеры, труборезы и кабели |
| Документация | Паспорта, сертификаты, инструкции и упаковочные листы |
| Дополнительные услуги | Подбор, проектная проработка, шеф-монтаж и техническое сопровождение по договору |
Контроль качества, приемка и хранение продукции
Перед отгрузкой проверяют соответствие маркировки спецификации, отсутствие механических повреждений, состояние клемм и сварочных индикаторов, целостность индивидуальной упаковки и наличие сопроводительных документов. Фитинги хранят в закрытой заводской упаковке, защищая от загрязнения, прямого солнечного излучения, масел, растворителей и ударных нагрузок.
Проверка при получении заказа
- сверить количество и размерные обозначения;
- проверить материал, SDR и назначение для воды или газа;
- сопоставить номер партии в документах и на изделии;
- убедиться в наличии читаемого сварочного штрихкода;
- проверить целостность корпуса, контактов и нагревательной зоны;
- не вскрывать упаковку задолго до монтажа;
- не применять изделие после неконтролируемого хранения или загрязнения внутренней поверхности.
Заказать полиэтиленовые фитинги для водопровода и газовой сети
Для расчета стоимости направьте перечень типоразмеров, количество, назначение трубопровода, SDR трубы, рабочее давление, требуемый стандарт и адрес поставки. При отсутствии готовой спецификации достаточно предоставить схему сети, проект или основные параметры объекта. Мы выполним анализ и доработку проекта, подберем совместимые фитинги, сварочное оборудование и сопутствующие элементы трубопровода.
Поставка возможна комплектно для строительных, коммунальных, промышленных, нефтегазовых, горнодобывающих и инфраструктурных объектов. Сроки, производитель, технические характеристики, гарантия и состав документации фиксируются в технико-коммерческом предложении и спецификации к договору.
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 11 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


